Optimalisasi Desain Fixture untuk Rumah Roda Gigi Kemudi Otomotif: Studi Kasus Efisiensi dan Presisi
Permesinan rumah roda gigi kemudi (steering gear housing) aluminium yang kompleks menghadirkan tantangan pencekaman signifikan terkait deformasi dan efisiensi. Studi kasus ini merinci transisi dari permesinan 5-axis ke proses Horizontal Machining Center (HMC) volume tinggi menggunakan fixture multi-stasiun kustom. Desain yang dioptimalkan memastikan presisi sudut 16°±3' sekaligus mengurangi waktu siklus sekitar 50%.
Catatan Editor Artikel ini menganalisis karakteristik teknik dari rumah roda gigi kemudi (steering gear housing) otomotif dan menyajikan solusi desain fixture spesifik untuk permesinan cor paduan aluminium. Konten ini merinci transisi dari permesinan prototipe ke produksi massal, merangkum prinsip desain utama untuk meminimalkan deformasi dan memaksimalkan output.
1. Pendahuluan
Rumah roda gigi kemudi adalah komponen struktural kritis dalam sistem kemudi otomotif yang memastikan hubungan presisi antara roda kemudi dan roda kendaraan. Komponen ini berfungsi sebagai dudukan untuk bantalan (bearing), roda gigi cacing (worm gear), dan poros transmisi. Fungsi teknik utamanya meliputi:
- Memastikan keselarasan bantalan yang akurat.
- Menjaga jarak pusat yang presisi antara worm dan gear untuk output transmisi yang stabil.
- Menyediakan antarmuka pemasangan yang kaku (rigid) ke sasis kendaraan.
Presisi geometris yang tinggi pada rumah kemudi sangat penting untuk mencegah keausan komponen internal, memperpanjang masa pakai, serta memastikan kekakuan dan kecepatan respons sistem kemudi.
Meskipun manufaktur modern sangat bergantung pada mesin CNC 5-axis untuk menyederhanakan kebutuhan perkakas, ini tidak selalu menjadi solusi paling hemat biaya untuk produksi massal. Fixture khusus yang kompleks yang didesain untuk Horizontal Machining Centers (HMC) standar sering kali mengungguli permesinan 5-axis multiguna dalam hal waktu siklus dan biaya operasional. Studi kasus ini menunjukkan bagaimana desain fixture khusus, dikombinasikan dengan sumber daya produksi yang ada, menawarkan solusi proses yang unggul untuk steering gear housing.
2. Analisis Komponen dan Perencanaan Proses
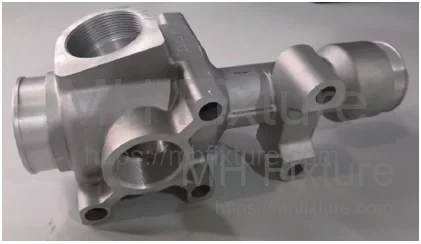
Komponen yang menjadi fokus adalah rumah roda gigi kemudi paduan aluminium (Gambar 1). Ini adalah bagian die-cast dengan bentuk tidak beraturan tetapi memiliki konsistensi tinggi pada tahap raw material (blank). Persyaratan permesinan melibatkan empat sisi, di mana salah satunya memerlukan pengerjaan sudut (angular).

Persyaratan Teknis Utama:
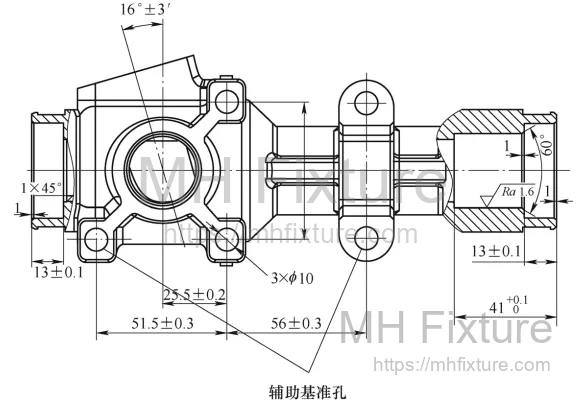
- Zona Permesinan: Empat sisi arah yang berbeda (ditunjukkan oleh bingkai pada Gambar 2) dan lubang bantalan.
- Toleransi Dimensi: 0 hingga 0,02 mm untuk bidang datar dan lubang.
- Presisi Sudut: Permukaan miring memerlukan 16° ±3'.
- Toleransi Posisi: Jarak antara sumbu lubang fitur pada permukaan miring dan sumbu horizontal adalah 0 hingga 0,05 mm.
Strategi Proses: Meskipun persyaratan toleransi tidak terlalu ketat, tantangannya terletak pada permesinan multi-sisi dari benda kerja yang tidak beraturan.
- Strategi 3-Axis: Akan memerlukan 4 pengaturan/fixture terpisah, yang memicu akumulasi kesalahan (cumulative error) dan waktu penanganan yang berlebihan.
- Strategi 5-Axis: Memungkinkan permesinan satu kali pengaturan (single-setup) tetapi terkendala biaya mesin per jam yang lebih tinggi dan laju pembuangan material yang lebih rendah.
- Strategi Terpilih (HMC): Menggunakan HMC dengan pengganti palet (pallet changer) memungkinkan proses dua tahap (Op 10 dan Op 20). Ini memungkinkan produksi kontinu—memasang part saat mesin sedang berjalan—yang secara signifikan meningkatkan efisiensi.
3. Desain Fixture dan Rekayasa
Berdasarkan analisis proses, alur kerja dibagi menjadi dua operasi:
- Op 10 (Fixture 1): Permesinan sisi 1, 3, dan 4 (sisi ortogonal) pada Palet A.
- Op 20 (Fixture 2): Permesinan sisi miring (sisi 2) pada Palet B.
Desain dieksekusi menggunakan CimatronE, memastikan integrasi CAD/CAM yang mulus.
3.1 Desain Fixture 1: Kolom Vertikal Multi-Stasiun
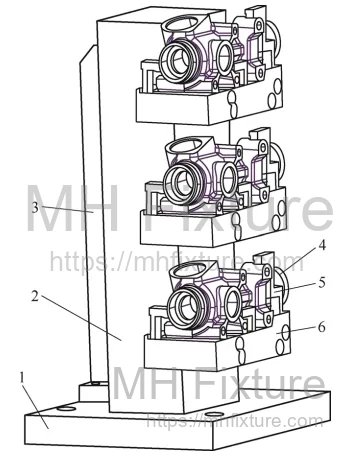
Fixture 1 didesain untuk mengerjakan tiga sisi ortogonal menggunakan rotasi sumbu-B pada HMC. Untuk memaksimalkan utilisasi spindel, fixture didesain sebagai kolom vertikal (tombstone) yang memegang tiga benda kerja secara bersamaan.Konfigurasi ini adalah ciri khas dari solusi fixture HMC khusus, yang dirancang untuk menyeimbangkan kekakuan ekstrem dengan pemuatan komponen densitas tinggi.
Fitur Desain:
- Perakitan Modular: Komponen ditempatkan melalui pin dowel dan dikencangkan dengan baut berkekuatan tinggi untuk kemudahan perawatan.
- Kekakuan Struktural: Kolom (100mm x 80mm x 420mm) diperkuat dengan rusuk (ribs) dan dikencangkan ke pelat dasar menggunakan pin dan baut M12 untuk menahan gaya potong.
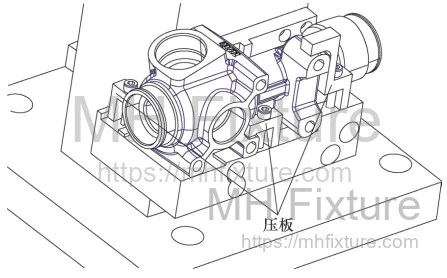
- Prinsip Lokasi Enam Titik (3-2-1): Karena benda kerja adalah hasil cor tanpa datum yang dikerjakan sebelumnya, prinsip "3-2-1" diterapkan menggunakan titik kontak yang ditargetkan (Gambar 4):
- Datum Primer (3 titik): Tiga bos (boss) yang ditinggikan pada pelat pendukung menentukan bidang dudukan, membatasi 3 derajat kebebasan (DOF).
- Datum Sekunder (2 titik): Dua blok penghenti (stop blocks) pada kolom membatasi rotasi dan gerakan maju-mundur.
- Datum Tersier (1 titik): Penghenti samping membatasi gerakan lateral.

Strategi Pencekaman: Untuk mencegah deformasi pada coran aluminium berdinding tipis, gaya klem diterapkan tepat berlawanan dengan titik tumpu. Tiga rakitan klem diposisikan sedemikian rupa sehingga titik tekan sejajar sempurna dengan bos pendukung (Gambar 5), yang menetralkan momen lentur.
3.2 Desain Fixture 2: Permesinan Sudut
Fixture 2 menangani permukaan miring (Bingkai 2 pada Gambar 2), yang membutuhkan presisi 16° ±3' dan toleransi posisi lubang 0,05 mm.
Metode Penempatan (Locating): Part ditempatkan menggunakan metode "Satu Bidang, Dua Pin", memanfaatkan permukaan yang dikerjakan pada Op 10.
- Lokasi Planar: Permukaan yang dikerjakan pada Op 10 bersandar pada dasar fixture, membatasi 3 DOF (translasi Z, rotasi sumbu X/Y).
- Lokasi Pin: Dua lubang datum bantu (yang dikerjakan sebelumnya pada Op 10) berhubungan dengan satu pin bulat dan satu pin intan (rhombic). Ini membatasi translasi X/Y dan rotasi sumbu Z.
Kontrol Akurasi Sudut: Alih-alih menginterpolasi sudut dengan sumbu mesin, fixture dikerjakan dengan sudut 16° yang sudah terpasang (built-in) terhadap sumbu-X mesin. Ini memungkinkan interpolasi linier sederhana selama permesinan.
Verifikasi Toleransi: Untuk memastikan toleransi sudut ±3' terpenuhi:
- Jarak antara pin penempatan adalah 107,5 mm.
- Celah antara pin (phi 8 mm) dan lubang datum menciptakan kecocokan (fit) yang terkendali.
- Kalkulasi: Deviasi 3' pada panjang 107,5 mm sesuai dengan perpindahan vertikal sekitar 0,094 mm.
- Dengan menjaga celah pin/lubang dalam batas 0,03 mm dan mengontrol geometri fixture secara ketat, kesalahan sudut tetap terjaga dalam rentang ±0,094 mm yang diizinkan.

4. Perbandingan Proses dan Analisis ROI
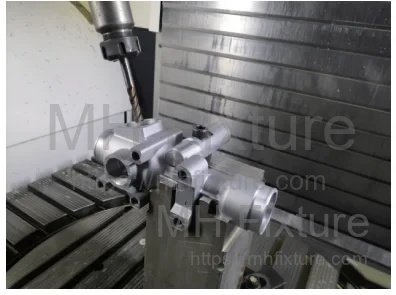
4.1 Skenario A: Permesinan 5-Axis (Pembuatan Prototipe)
Seperti yang ditunjukkan pada Gambar 8, part dapat dikerjakan dalam satu kali pengaturan.
- Kelebihan: Fixture sederhana, akurasi teoritis tinggi, mengurangi kebutuhan keterampilan operator.
- Kekurangan: Output rendah, biaya mesin per jam tinggi. Waktu siklus: ~12 menit/part. Mesin berhenti untuk setiap pemuatan/pembongkaran.
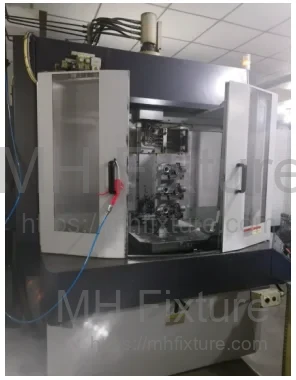
4.2 Skenario B: HMC dengan Fixture Khusus (Produksi Massal)
Seperti yang ditunjukkan pada Gambar 9, fixture kustom memungkinkan pemrosesan batch.
- Kelebihan: Efisiensi tinggi, biaya per unit lebih rendah, kualitas konsisten.
- Kekurangan: Biaya desain dan manufaktur perkakas awal lebih tinggi.
4.3 Kesimpulan Efisiensi
- HMC: Memproses 3 part dalam 20 menit (~6,7 menit/part). Pallet changer memungkinkan pemuatan/pembongkaran selama siklus permesinan (masked time).
- 5-Axis: Memproses 1 part dalam 12 menit tanpa ada penutupan waktu pemuatan (zero masking).
- Hasil: Solusi HMC mengurangi waktu siklus hingga hampir 50% dan menggunakan platform mesin dengan biaya lebih rendah, menjadikannya pilihan unggul untuk produksi massal.
5. Ringkasan Teknik
- Verifikasi Performa: Desain fixture yang diterapkan terbukti kaku, efisien, dan mampu memenuhi persyaratan sudut 16° ±3' secara konsisten serta toleransi posisi 0,05 mm dalam lingkungan produksi.
- Panduan Desain untuk Coran Aluminium:
- Dukungan 3 Titik: Selalu prioritaskan datum utama 3 titik untuk coran mentah guna mencegah goyangan dan ketidakstabilan.
- Keselarasan Pencekaman: Gaya klem harus sejajar langsung dengan titik tumpu. Ketidaksejajaran menyebabkan deformasi elastis selama permesinan, yang akan terlepas sebagai kesalahan spring-back setelah klem dilepas.
- Area Kontak Minimal: Titik tumpu harus memiliki luas permukaan minimal untuk memastikan kontak positif dan menghindari gangguan dari ketidakteraturan hasil cor.
Bagi produsen yang ingin mencapai pengurangan waktu siklus dan stabilitas presisi yang serupa, MH Fixture menawarkan desain fixture otomotif khusus yang disesuaikan dengan geometri kompleks dan persyaratan volume tinggi.