Стратегия прецизионного зажима для фрезерования тонкостенных алюминиевых пластин
Тонкостенные алюминиевые детали склонны к деформации при механической обработке из-за низкой жесткости и зажимных напряжений. В данном примере подробно рассматривается метод прецизионного осевого зажима с использованием винтов с потайной головкой и стратегии малых глубин резания для устранения искажений. Процесс обеспечивает допуск по толщине в пределах 0,015 мм и плоскопараллельность 0,02 мм для сложных оптических компонентов.
Введение
В прецизионном оптическом и аэрокосмическом производстве проектирование тонкостенных конструктивных элементов направлено на минимизацию массы при сохранении структурной целостности. Однако механическая обработка таких компонентов представляет собой серьезную инженерную задачу.
В этой статье анализируется технологический процесс изготовления высокоточного тонкостенного проставочного кольца объектива, особое внимание уделяется проблемам деформации при зажиме и размерной стабильности в процессе фрезерования.
Спецификации из примера:
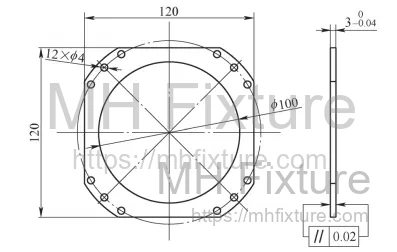
- Компонент: Фокусировочное проставочное кольцо объектива
- Материал: Алюминиевый сплав 2A12-T4 (система Al-Cu-Mg, аналог Д16Т)
- Размеры: Чистовая толщина 3 мм
- Припуск на обработку: 0,5 мм
- Геометрические особенности: Фаски отверстий 0,3 мм, криволинейные боковые стенки
- Качество поверхности: Высокие требования к чистоте поверхности
Из-за низкой жесткости круговой конструкции и пластичности материала стандартные методы зажима часто приводят к геометрическим отклонениям, выходящим за пределы допусков.
Анализ процесса и проблемы
Ограничения материала и геометрии
Толщина стенки кольца составляет всего 3 мм. Хотя плоскошлифование обычно предпочтительно для достижения высокой плоскостности, оно непригодно для данного применения по двум основным причинам:
- Свойства материала: Алюминий 2A12 — это цветной пластичный сплав. Шлифовальные круги склонны к «засаливанию» (забиванию стружкой), что сводит на нет самозатачивание круга и ухудшает качество поверхности.
- Ограничения фиксации: Алюминий немагнитен, что исключает использование магнитных плит. Кроме того, тонкий профиль не может выдержать вакуумное давление или механическое прижимное усилие стандартных плоскошлифовальных станков без прогиба.
Недостатки традиционного фрезерного зажима
Фрезерование является необходимым процессом, но стандартные приспособления не обеспечивают стабильности:
- Зажим в тисках: Приложение радиального давления заставляет тонкостенное кольцо изгибаться или деформироваться упруго, что приводит к ошибкам типа «пружинения» (spring-back) после снятия нагрузки.
- Прихваты/Ступенчатые блоки: Хотя они обеспечивают осевое давление, эти зажимы перекрывают траекторию движения инструмента при торцевом фрезеровании. Это требует сегментированного процесса резания (перемещение прихватов в процессе), что неизбежно создает линии перехода и нарушает параллельность.
Решение: Метод осевого зажима винтами с потайной головкой
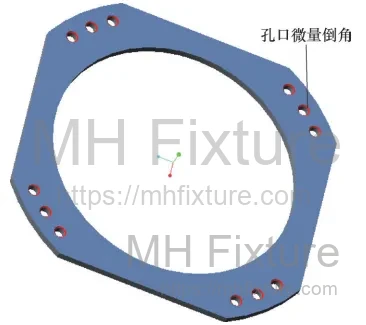
1. Инженерный принцип
Для устранения радиального искажения и препятствий для инструмента в процессе используется осевой зажим через винты с потайной головкой. Конструкция использует существующую геометрию детали — в частности, требование к наличию фасок на четырех сквозных отверстиях.
При использовании винтов с потайной головкой зажимное усилие прикладывается аксиально через поверхность фаски. Принципиально важно, чтобы головка винта находилась ниже уровня припуска на обработку, позволяя торцевой фрезе проходить непрерывно по всей поверхности.
2. Конструкция приспособления
Установка включает специальную плиту приспособления (Рис. 3), которая обеспечивает:
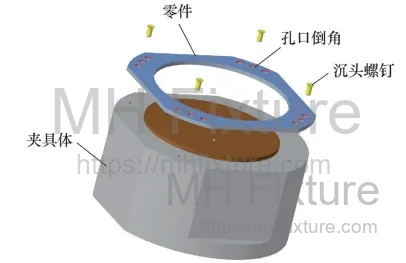
- Базовую плоскость: Прецизионно шлифованная поверхность для сопряжения с нижней гранью компонента.
- Радиальное позиционирование: Центральная оправка или система штифтов для центрирования детали.
- Осевую фиксацию: Четыре резьбовых отверстия, соответствующих схеме отверстий детали.
Экспертное решение: Сталкиваетесь со сложностями при закреплении заготовок? Ознакомьтесь с нашими Услугами по проектированию специальной оснастки, чтобы повысить стабильность обработки.
Головка винта взаимодействует с предварительно обработанной фаской. По мере затягивания винта коническая головка создает направленное вниз усилие, прижимая деталь к базовой поверхности без создания радиального сжатия.
3. Процедура обработки
Оптимизированный рабочий процесс выглядит следующим образом:
-
Калибровка приспособления: Установите приспособление на стол станка (например, вертикально-фрезерного). Проверьте плоскостность установочной поверхности с помощью индикатора часового типа.
-
Подготовка детали: Предварительно обработайте четыре зажимных отверстия с немного увеличенной фаской (0,35–0,40 мм) для размещения зажимных винтов. Убедитесь, что глубина фаски позволяет головке винта находиться ниже планируемой глубины резания.
-
Загрузка: Очистите все сопрягаемые поверхности. Установите заготовку на центральный локатор.
-
Зажим: Вставьте винты с потайной головкой и затяните их крест-накрест для обеспечения равномерного распределения давления.
-
Стратегия фрезерования (малая глубина резания): Выполните торцевое фрезерование с микро-глубиной резания (0,05–0,15 мм за проход).
- Примечание: Использование малой глубины резания (DOC) критически важно для тонких пластин. Это минимизирует силы резания и тепловое расширение.
-
Разгрузка и итерация: Для требований высокой точности деталь может быть перевернута и перезажата.
Принцип снижения «копирования ошибки»: Используя несколько проходов с минимальным съемом материала, процесс уменьшает «копирование ошибки» (явление, при котором прогиб заготовки повторяет неровности предыдущей поверхности). Повторное микро-резание постепенно устраняет упругую деформацию, в результате чего получается плоская поверхность.
Валидация процесса и результаты
Метод был проверен на вертикально-фрезерном станке X52K с использованием торцевой фрезы .
Таблица 1: Параметры резания для проставочного кольца
| Параметр | Значение | Примечание |
|---|---|---|
| Тип инструмента | Торцевая фреза мм | Высокая жесткость, широкое покрытие |
| Скорость шпинделя () | 300 - 450 об/мин | Умеренная скорость для предотвращения вибрации |
| Подача () | 20 - 30 мм/мин | Низкая подача для качества поверхности |
| Глубина резания () | 0,05 - 0,10 мм | Микро-резание для снижения напряжений |
Данные контроля
Контроль после обработки подтвердил эффективность метода зажима в потай:
- Размерная точность: Толщина 3 мм выдержана с отклонением 0.015mm.
- Геометрический допуск: Параллельность между двумя плоскостями контролировалась в пределах 0.02mm.
- Чистота поверхности: Соответствует требованиям конструкции.
Заключение
Механическая обработка тонкостенных пластин из цветных металлов требует отхода от стандартной логики зажима. Для алюминиевого проставочного кольца из сплава 2A12 традиционный радиальный зажим и магнитная фиксация оказались неэффективными.
Внедряя технику осевого зажима с использованием винтов с потайной головкой, производители могут обеспечить надежную фиксацию, позволяющую выполнять торцевое фрезерование всей поверхности за один установ. В сочетании со стратегией резания с низкими напряжениями этот метод эффективно решает проблемы деформации и контроля допусков в прецизионных оптических компонентах.
Столкнулись с похожими проблемами при обработке? Свяжитесь с командой MH Fixture сегодня, чтобы обсудить ваши требования к прецизионному производству.