Chiến lược Kẹp chặt Chính xác cho Phay Tấm Nhôm Thành Mỏng
Các chi tiết nhôm thành mỏng dễ bị biến dạng trong quá trình gia công do độ cứng thấp và ứng suất kẹp. Nghiên cứu tình huống này trình bày chi tiết phương pháp kẹp trục chính xác sử dụng vít đầu chìm và chiến lược cắt chiều sâu thấp để loại bỏ sự méo mó. Quy trình đạt được dung sai độ dày trong khoảng 0.015mm và độ song song 0.02mm cho các linh kiện quang học phức tạp.
Giới thiệu
Trong sản xuất quang học chính xác và hàng không vũ trụ, thiết kế các thành phần cấu trúc thành mỏng tập trung vào việc giảm thiểu khối lượng trong khi vẫn duy trì tính toàn vẹn của cấu trúc. Tuy nhiên, việc gia công cơ khí các thành phần này đặt ra những thách thức kỹ thuật đáng kể.
Bài viết này phân tích kỹ thuật quy trình cho một vòng đệm (spacer) ống kính thành mỏng độ chính xác cao, đặc biệt giải quyết các thách thức về biến dạng khi kẹp và độ ổn định kích thước trong quá trình phay.
Thông số kỹ thuật của nghiên cứu tình huống:
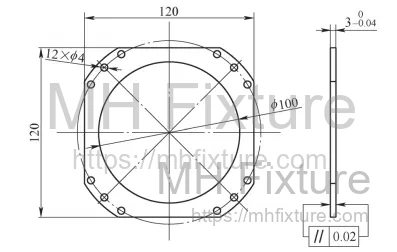
- Linh kiện: Vòng đệm điều chỉnh tiêu cự ống kính
- Vật liệu: Hợp kim nhôm 2A12-T4 (Hệ Al-Cu-Mg)
- Kích thước: Độ dày hoàn thiện 3mm
- Lượng dư gia công: 0.5mm
- Đặc điểm hình học: Vát mép lỗ 0.3mm, thành bên cong
- Chất lượng bề mặt: Yêu cầu độ bóng cao
Do độ cứng của cấu trúc vòng cung thấp và tính dẻo của vật liệu, các phương pháp kẹp tiêu chuẩn thường dẫn đến sai lệch hình học vượt quá giới hạn dung sai.
Phân tích Quy trình và Thách thức
Hạn chế về Vật liệu và Hình học
Vòng đệm này có độ dày thành chỉ 3mm. Mặc dù mài phẳng thường được ưu tiên để đạt độ phẳng chính xác cao, nhưng nó không phù hợp cho ứng dụng này do hai yếu tố chính:
- Đặc tính vật liệu: Nhôm 2A12 là hợp kim màu, có tính dẻo. Đá mài dễ bị "bết" (loading - phoi bám vào đá), làm mất khả năng tự mài sắc của đá và làm giảm độ bóng bề mặt.
- Hạn chế về gá đặt: Nhôm không có từ tính, loại trừ khả năng sử dụng bàn từ. Hơn nữa, biên dạng mỏng không thể chịu được áp suất chân không hoặc lực nén cơ học của máy mài phẳng tiêu chuẩn mà không bị võng.
Hạn chế của Kẹp Phay Truyền thống
Phay là quy trình bắt buộc, nhưng các đồ gá tiêu chuẩn không đảm bảo được độ ổn định:
- Kẹp bằng êtô (Vise Clamping): Áp dụng áp lực hướng tâm làm cho vòng thành mỏng bị vênh hoặc biến dạng đàn hồi, dẫn đến lỗi "đàn hồi ngược" (spring-back) sau khi tháo kẹp.
- Kẹp đòn bẩy/Khối bậc (Toe Clamps/Step Blocks): Mặc dù cung cấp áp lực dọc trục, các kẹp này cản trở đường chạy dao khi phay mặt. Điều này đòi hỏi quy trình cắt phân đoạn (di chuyển kẹp giữa chừng), chắc chắn sẽ tạo ra các đường nối và làm giảm độ song song.
Giải pháp: Phương pháp Kẹp Trục bằng Vít Đầu Chìm
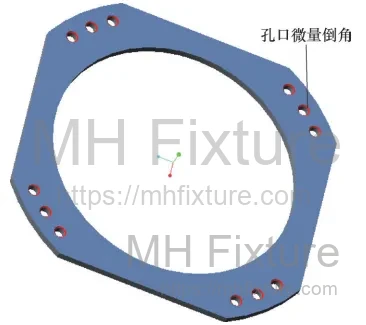
1. Nguyên lý Kỹ thuật
Để loại bỏ biến dạng hướng tâm và sự cản trở đường dao, quy trình sử dụng Kẹp Dọc Trục bằng Vít Đầu Chìm. Thiết kế tận dụng hình học hiện có của chi tiết—cụ thể là yêu cầu vát mép trên bốn lỗ thông.
Bằng cách sử dụng vít đầu bằng (vít đầu chìm), lực kẹp được tác động dọc trục qua bề mặt vát mép. Điểm mấu chốt là đầu vít nằm hoàn toàn bên dưới lượng dư gia công, cho phép dao phay mặt đi qua toàn bộ bề mặt mà không bị gián đoạn.
2. Thiết kế Đồ gá
Thiết lập bao gồm một tấm đồ gá chuyên dụng (Hình 3) cung cấp:
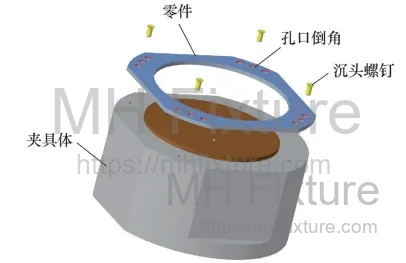
- Mặt chuẩn phẳng: Bề mặt được mài chính xác để tiếp xúc với mặt dưới của linh kiện.
- Định vị hướng tâm: Hệ thống chốt hoặc trục tâm để định vị tâm chi tiết.
- Cố định dọc trục: Bốn lỗ ren tương ứng với mẫu lỗ của linh kiện.
Giải pháp chuyên gia: Bạn đang gặp khó khăn với việc kẹp giữ phôi phức tạp? Hãy khám phá Dịch vụ Thiết kế Đồ gá Tùy chỉnh của chúng tôi để tối ưu hóa độ ổn định khi gia công.
Đầu vít ăn khớp với phần vát mép đã gia công trước. Khi vít được siết chặt, đầu côn tạo ra lực hướng xuống, giữ chặt chi tiết vào bề mặt chuẩn mà không gây ra nén hướng tâm.
3. Quy trình Gia công
Quy trình làm việc được tối ưu hóa như sau:
-
Hiệu chuẩn Đồ gá: Gắn đồ gá lên bàn máy (ví dụ: Máy phay đứng). Kiểm tra độ phẳng của bề mặt định vị bằng đồng hồ so (dial indicator).
-
Chuẩn bị Chi tiết: Gia công trước bốn lỗ kẹp với vát mép lớn hơn một chút (0.35–0.40mm) để chứa vít kẹp. Đảm bảo độ sâu vát mép cho phép đầu vít nằm thấp hơn độ sâu cắt dự kiến.
-
Gá đặt: Làm sạch tất cả các bề mặt tiếp xúc. Đặt phôi lên bộ định vị trung tâm.
-
Kẹp chặt: Lắp các vít đầu chìm và siết chặt theo mô hình chéo để đảm bảo phân bố áp lực đều.
-
Chiến lược Phay (DOC Thấp): Thực hiện phay mặt với chiều sâu cắt vi mô (0.05–0.15mm mỗi lần cắt).
- Lưu ý: Sử dụng Chiều sâu cắt (DOC) thấp là rất quan trọng đối với tấm mỏng. Nó giảm thiểu lực cắt và giãn nở nhiệt.
-
Tháo dỡ & Lặp lại: Đối với các yêu cầu độ chính xác cao, chi tiết có thể được lật và kẹp lại để gia công tinh.
Nguyên lý Giảm "Sao chép Lỗi" (Error Copy): Bằng cách sử dụng nhiều đường cắt với lượng vật liệu loại bỏ tối thiểu, quy trình giảm hiện tượng "sao chép lỗi" (hiện tượng độ võng của phôi phản ánh sự không đồng đều của bề mặt trước đó). Việc cắt vi mô lặp đi lặp lại dần dần loại bỏ biến dạng đàn hồi, tạo ra một bề mặt phẳng.
Xác nhận Quy trình và Kết quả
Phương pháp đã được kiểm chứng trên Máy phay đứng X52K sử dụng dao phay mặt góc vuông .
Bảng 1: Thông số Cắt cho Vòng đệm Ống kính
| Tham số | Cài đặt | Ghi chú |
|---|---|---|
| Loại dao | Dao phay mặt | Độ cứng cao, phạm vi bao phủ rộng |
| Tốc độ trục chính () | 300 - 450 vòng/phút | Tốc độ trung bình để ngăn rung động |
| Tốc độ tiến dao () | 20 - 30 mm/phút | Tiến dao thấp để đảm bảo chất lượng bề mặt |
| Chiều sâu cắt () | 0.05 - 0.10 mm | Cắt vi mô để giảm ứng suất |
Dữ liệu Kiểm tra
Kiểm tra sau gia công đã xác nhận hiệu quả của phương pháp kẹp vít đầu chìm:
- Độ chính xác kích thước: Độ dày 3mm được duy trì với độ lệch 0.015mm.
- Dung sai hình học: Độ song song giữa hai mặt được kiểm soát trong phạm vi 0.02mm.
- Độ bóng bề mặt: Đáp ứng yêu cầu thiết kế.
Kết luận
Gia công các tấm thành mỏng kim loại màu đòi hỏi phải thay đổi tư duy so với logic kẹp tiêu chuẩn. Đối với vòng đệm ống kính nhôm 2A12, kẹp hướng tâm truyền thống và đồ gá từ tính đều không đủ khả năng.
Bằng cách triển khai kỹ thuật kẹp dọc trục sử dụng vít đầu chìm, các nhà sản xuất có thể đạt được sự cố định chắc chắn cho phép phay toàn bộ bề mặt trong một lần gá. Kết hợp với chiến lược cắt ứng suất thấp, phương pháp này giải quyết hiệu quả các thách thức về biến dạng và kiểm soát dung sai trong các linh kiện quang học chính xác.
Bạn đang đối mặt với những thách thức gia công tương tự? Liên hệ với đội ngũ MH Fixture ngay hôm nay để thảo luận về các yêu cầu sản xuất chính xác của bạn.