薄壁铝板铣削的精密装夹策略
薄壁铝合金零件因刚性差、易受夹紧应力影响,在加工过程中极易发生变形。本案例分析详细介绍了一种利用沉头螺钉和微量切削策略的精密轴向装夹工艺,成功消除了加工扭曲。该工艺在复杂光学元件加工中实现了0.015mm的厚度公差和0.02mm的平行度控制。
引言
在精密光学和航空航天制造领域,薄壁结构件的设计宗旨是在保持结构完整性的前提下实现极致的轻量化。然而,这类零件的机械加工对工艺工程提出了严峻挑战。
本文将针对一款高精度薄壁镜筒隔圈的工艺工程进行深度解析,重点探讨铣削过程中如何解决装夹变形和尺寸稳定性两大核心难题。
案例工件技术规格:
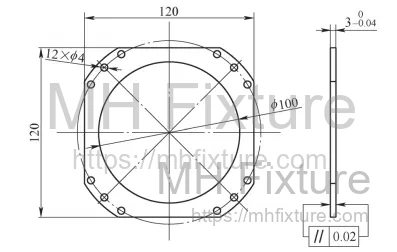
- 零件名称: 镜筒调焦隔圈
- 材料牌号: 2A12-T4 铝合金 (Al-Cu-Mg系硬铝)
- 尺寸参数: 精加工后壁厚 3mm
- 加工余量: 0.5mm
- 几何特征: 0.3mm 孔口倒角,曲线侧壁
- 表面质量: 高精度光洁度要求
由于圆弧结构刚性低且材料具有较强的延展性,若采用常规装夹方式,极易导致几何偏差超出公差范围。
工艺分析与挑战
材料与几何结构的局限性
该隔圈壁厚仅为3mm。虽然平面磨削通常是保证高精度平面度的首选工艺,但基于以下两个主要因素,该工艺并不适用于此案例:
- 材料特性: 2A12铝合金属于有色金属,延展性强。磨削时极易造成“砂轮堵塞”(Loading),导致砂轮失去自锐性,严重影响表面粗糙度。
- 工装限制: 铝合金无磁性,无法使用磁力吸盘。此外,薄壁结构无法承受标准平面磨床的真空吸附力或机械下压力,受力极易发生挠曲变形。
传统铣削装夹的弊端
尽管铣削是必要的加工手段,但标准通用夹具无法保证加工稳定性:
- 虎钳夹紧(Vise Clamping): 施加径向压力会导致薄壁圆环发生屈曲或弹性变形,松开夹具后会产生“回弹”误差。
- 压板/台阶块(Toe Clamps/Step Blocks): 虽然能提供轴向压力,但压板会干涉面铣刀的走刀路径。这迫使加工必须采用分段切削(中途移动压板),这不可避免地会在表面留下“接刀痕”,破坏表面平行度。
解决方案:沉头螺钉轴向装夹法
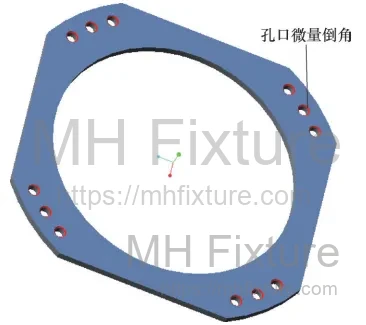
1. 工程原理
为了消除径向扭曲并避开刀具干涉,本工艺采用沉头螺钉轴向装夹方案。该设计巧妙利用了零件既有的几何特征——即4个通孔所需的 倒角。
通过使用沉头螺钉(Flat-head screws),夹紧力通过倒角面轴向传递。关键在于,螺钉头部完全沉入加工余量平面以下,从而允许面铣刀在整个工件表面进行连续、无干涉的切削。
2. 夹具设计
该方案包含一块专用的工装底板(图 3),其具备以下特征:
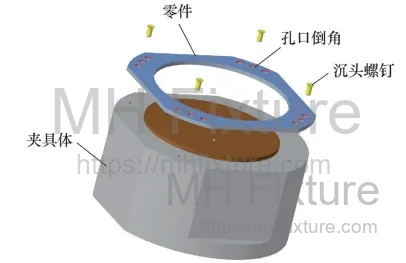
- 定位基准面: 经过精密磨削的表面,用于贴合工件底面。
- 径向定位: 采用中心芯轴或定位销系统确定零件中心。
- 轴向固定: 设有与工件孔位对应的四个螺纹孔。
螺钉头部与预加工的倒角贴合。当施加扭矩拧紧螺钉时,锥形头部产生向下的分力,将工件牢固地压紧在基准面上,且不会引入径向压缩应力。
3. 加工工艺流程
优化后的工艺流程如下:
-
工装校正: 将夹具安装在机床工作台(如立式铣床)上。使用百分表(Dial Indicator)校验定位平面的平面度。
-
零件预制: 预加工四个夹紧孔,并将倒角略微加大(0.35–0.40mm),以容纳夹紧螺钉。注意: 必须确保倒角深度足以让螺钉头部低于计划的切削深度。
-
装载: 清洁所有配合表面。将工件放置在中心定位器上。
-
夹紧: 旋入沉头螺钉,并按对角线交叉顺序拧紧,以确保压力分布均匀。
-
铣削策略(微量切削): 采用微小吃刀量(Depth of Cut, DOC)进行面铣(每刀 0.05–0.15mm)。
- 技术注记: 对于薄板加工,控制吃刀量至关重要,能有效最小化切削力和热膨胀。
-
卸载与迭代: 针对高精度要求,可能需要翻面并重新装夹进行二次精修。
减少“误差复映”原理: 通过采用多次微量去除材料的方法,该工艺有效降低了“误差复映”(Error Copy,即工件变形导致加工面复制了上一道工序的表面误差)。重复的微量切削可逐步消除弹性变形,最终获得理想的平面度。
工艺验证与结果
该方法在 X52K 立式铣床上进行了验证,使用 直角面铣刀。
表 1:镜筒隔圈切削参数表
| 参数 | 设定值 | 备注 |
|---|---|---|
| 刀具类型 | 面铣刀 | 高刚性,覆盖范围广 |
| 主轴转速 () | 300 - 450 rpm | 中速以防止振动 |
| 进给速度 () | 20 - 30 mm/min | 低进给以保证表面质量 |
| 切削深度 () | 0.05 - 0.10 mm | 微量切削以降低应力 |
检测数据
加工后检测证实了沉头螺钉装夹法的有效性:
- 尺寸精度: 3mm 厚度尺寸偏差保持在0.015mm以内。
- 形位公差: 两端面平行度控制在0.02mm以内。
- 表面光洁度: 完全满足设计指标要求。
结论
加工有色金属薄壁板件需要打破常规的装夹思维。对于2A12铝合金镜筒隔圈,传统的径向夹紧和磁力吸盘均无法适用。
通过实施利用沉头螺钉的轴向装夹技术,制造商可以实现稳固的固定,并允许单次装夹完成全表面铣削。结合低应力的切削策略,该方法有效解决了精密光学元件制造中的变形和公差控制难题。