Strategi Pencekaman Presisi untuk Milling Pelat Aluminium Dinding Tipis
Komponen aluminium dinding tipis rentan terhadap deformasi selama proses pemesinan karena rigiditas yang rendah dan tegangan pencekaman. Studi kasus ini merinci metode pencekaman aksial presisi menggunakan sekrup countersunk dan strategi pemotongan kedalaman rendah (low-depth-of-cut) untuk menghilangkan distorsi. Proses ini mencapai toleransi ketebalan dalam 0,015mm dan paralelisme 0,02mm untuk komponen optik yang kompleks.
Pendahuluan
Dalam manufaktur optik presisi dan kedirgantaraan, desain komponen struktural dinding tipis berfokus pada meminimalkan massa sambil mempertahankan integritas struktural. Namun, pemesinan (machining) komponen-komponen ini menghadirkan tantangan teknis yang signifikan.
Artikel ini menganalisis teknik proses untuk spacer laras lensa dinding tipis presisi tinggi, secara khusus membahas tantangan deformasi pencekaman dan stabilitas dimensi selama proses milling (pengefraisan).
Spesifikasi Studi Kasus:
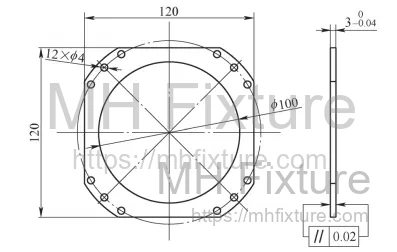
- Komponen: Spacer Fokus Laras Lensa (Lens Barrel Focusing Spacer)
- Material: Paduan Aluminium 2A12-T4 (Seri Al-Cu-Mg)
- Dimensi: Ketebalan Akhir 3mm
- Stock Allowance: 0,5mm
- Fitur Geometris: Chamfer lubang 0,3mm, dinding samping melengkung
- Kualitas Permukaan: Persyaratan presisi tinggi
Karena rigiditas struktur busur lingkaran yang rendah dan sifat material yang ulet, metode pencekaman standar sering kali menghasilkan penyimpangan geometris yang melebihi batas toleransi.
Analisis Proses dan Tantangan
Keterbatasan Material dan Geometri
Spacer ini memiliki ketebalan dinding hanya 3mm. Meskipun gerinda permukaan (surface grinding) biasanya lebih disukai untuk kerataan presisi tinggi, metode ini tidak cocok untuk aplikasi ini karena dua faktor utama:
- Sifat Material: Aluminium 2A12 adalah paduan non-ferrous yang ulet. Roda gerinda rentan mengalami "loading" (tersumbat oleh serpihan/geram), yang menghilangkan kemampuan asah mandiri roda dan menurunkan kualitas permukaan akhir.
- Keterbatasan Workholding: Aluminium bersifat non-magnetik, sehingga tidak dapat menggunakan magnetic chuck. Selain itu, profil tipis tidak dapat menahan tekanan vakum atau gaya tekan mekanis dari gerinda permukaan standar tanpa melengkung (defleksi).
Keterbatasan Pencekaman Milling Konvensional
Milling adalah proses yang diperlukan, namun fixture standar gagal memastikan stabilitas:
- Vise Clamping (Ragum): Menerapkan tekanan radial menyebabkan cincin dinding tipis menekuk atau terdeformasi secara elastis, yang mengakibatkan kesalahan "spring-back" (membal) setelah dilepas.
- Toe Clamps/Step Blocks: Meskipun memberikan tekanan aksial, klem ini menghalangi jalur alat (tool path) untuk face milling. Hal ini mengharuskan proses pemotongan tersegmentasi (memindahkan klem di tengah proses), yang pasti menciptakan garis ketidakcocokan dan merusak paralelisme.
Solusi: Metode Pencekaman Aksial Countersunk
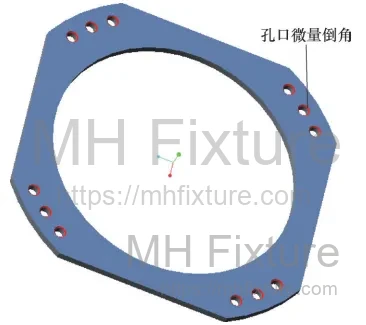
1. Prinsip Rekayasa
Untuk menghilangkan distorsi radial dan obstruksi jalur alat, proses ini menggunakan Pencekaman Aksial melalui Sekrup Countersunk. Desain ini memanfaatkan geometri komponen yang sudah ada—khususnya persyaratan chamfer pada keempat lubang tembus.
Dengan menggunakan sekrup kepala rata (flat-head/countersunk screws), gaya jepit diterapkan secara aksial melalui permukaan chamfer. Poin krusialnya adalah kepala sekrup didudukkan di bawah machining allowance, memungkinkan face mill melewati seluruh permukaan tanpa gangguan.
2. Desain Fixture
Pengaturan ini melibatkan pelat fixture khusus (Gambar 3) yang menyediakan:
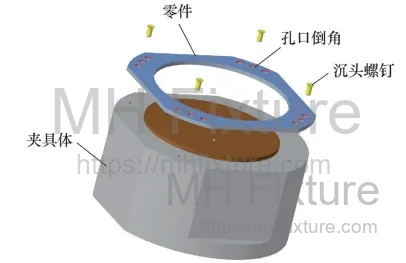
- Referensi Planar: Permukaan yang digerinda presisi untuk bertemu dengan permukaan bawah komponen.
- Lokasi Radial: Sistem inti atau pin pusat untuk menempatkan pusat komponen.
- Fiksasi Aksial: Empat lubang ulir yang sesuai dengan pola komponen.
Solusi Ahli: Kesulitan dengan penjepitan benda kerja yang rumit? Jelajahi Layanan Desain Fixture Kustom kami untuk mengoptimalkan stabilitas pemesinan Anda.
Kepala sekrup bertumpu pada chamfer yang telah dikerjakan sebelumnya. Saat sekrup dikencangkan dengan torsi, kepala tirus memberikan gaya ke bawah, mengamankan komponen terhadap permukaan datum tanpa menginduksi kompresi radial.
3. Prosedur Pemesinan
Alur kerja proses yang dioptimalkan adalah sebagai berikut:
-
Kalibrasi Fixture: Pasang fixture pada meja mesin (misalnya, Mesin Frais Vertikal). Verifikasi kerataan permukaan lokasi menggunakan dial indicator.
-
Persiapan Komponen: Lakukan pra-pemesinan pada empat lubang klem dengan chamfer yang sedikit lebih besar (0,35–0,40mm) untuk mengakomodasi sekrup klem. Pastikan kedalaman chamfer memungkinkan kepala sekrup duduk di bawah kedalaman potong yang direncanakan.
-
Loading: Bersihkan semua permukaan yang berpasangan. Posisikan benda kerja pada lokator pusat.
-
Clamping: Masukkan sekrup countersunk dan kencangkan dalam pola silang untuk memastikan distribusi tekanan yang merata.
-
Strategi Milling (DOC Rendah): Lakukan face milling dengan pemotongan kedalaman mikro (0,05–0,15mm per pass).
- Catatan: Menggunakan Depth of Cut (DOC) rendah sangat penting untuk pelat tipis. Ini meminimalkan gaya potong dan ekspansi termal.
-
Unloading & Iterasi: Untuk persyaratan presisi tinggi, komponen mungkin perlu dibalik dan dijepit ulang.
Prinsip Pengurangan "Error Copy": Dengan memanfaatkan beberapa lintasan (passes) dengan pembuangan material minimal, proses ini mengurangi "error copy" (fenomena di mana defleksi benda kerja mencerminkan ketidakteraturan permukaan sebelumnya). Pemotongan mikro berulang secara bertahap menghilangkan deformasi elastis, menghasilkan permukaan yang rata.
Validasi Proses dan Hasil
Metode ini divalidasi pada Mesin Frais Vertikal X52K menggunakan face mill sudut kanan .
Tabel 1: Parameter Pemotongan untuk Spacer Laras Lensa
| Parameter | Pengaturan | Catatan |
|---|---|---|
| Tipe Alat | Face Mill | Rigiditas tinggi, cakupan luas |
| Kecepatan Spindle () | 300 - 450 rpm | Kecepatan sedang untuk mencegah getaran |
| Laju Umpan / Feed Rate () | 20 - 30 mm/min | Umpan rendah untuk kualitas akhir |
| Depth of Cut () | 0,05 - 0,10 mm | Pemotongan mikro untuk mengurangi tegangan |
Data Inspeksi
Inspeksi pasca-proses mengonfirmasi kemanjuran metode pencekaman countersunk:
- Akurasi Dimensi: Ketebalan 3mm dipertahankan dengan deviasi 0.015mm.
- Toleransi Geometris: Paralelisme antara dua permukaan dikontrol dalam 0.02mm.
- Kualitas Permukaan: Memenuhi persyaratan desain.
Kesimpulan
Pemesinan pelat dinding tipis non-ferrous memerlukan penyimpangan dari logika pencekaman standar. Untuk spacer laras lensa aluminium 2A12, pencekaman radial konvensional dan workholding magnetik tidak memadai.
Dengan menerapkan teknik pencekaman aksial menggunakan sekrup countersunk, produsen dapat mencapai fiksasi yang aman yang mengizinkan face milling satu setelan (single-setup). Dikombinasikan dengan strategi pemotongan tegangan rendah, metode ini secara efektif memecahkan tantangan deformasi dan kontrol toleransi dalam komponen optik presisi.
Menghadapi tantangan pemesinan serupa? Hubungi Tim MH Fixture hari ini untuk mendiskusikan kebutuhan manufaktur presisi Anda.