Стратегия прецизионного шлифования тонкостенных поршней из нержавеющей стали: Контроль деформации и соосности
Тонкостенные поршни из нержавеющей стали подвержены деформации при прецизионном шлифовании. В статье описана технология использования мягких кулачков с полным охватом и конических оправок Морзе для устранения тепловых и зажимных деформаций, обеспечивающая допуск соосности в пределах 0,015 мм.
Тонкостенные валы и поршни, особенно изготовленные из нержавеющей стали, представляют собой сложную задачу для прецизионного шлифования. Основными технологическими проблемами являются низкая радиальная жесткость и склонность к геометрической деформации под воздействием сил зажима, теплового расширения и остаточных напряжений.
В данной статье представлен инженерный анализ процесса, позволяющий преодолеть эти проблемы. За счет использования специализированной зажимной оснастки, оптимизации выбора абразива и строгого контроля натяга посадки на оправку, производители могут обеспечить строгие требования по цилиндричности, круглости и соосности.
1. Инженерная задача: Жесткость конструкции и допуски
Объектом анализа является Поршень модели 4002. Как показано на Рис. 1, минимальная толщина стенки данной детали составляет всего 1,5 мм. Технические требования предусматривают высокую точность, в частности, допуск соосности внутреннего отверстия и наружного диаметра ≤ 0,015 мм.
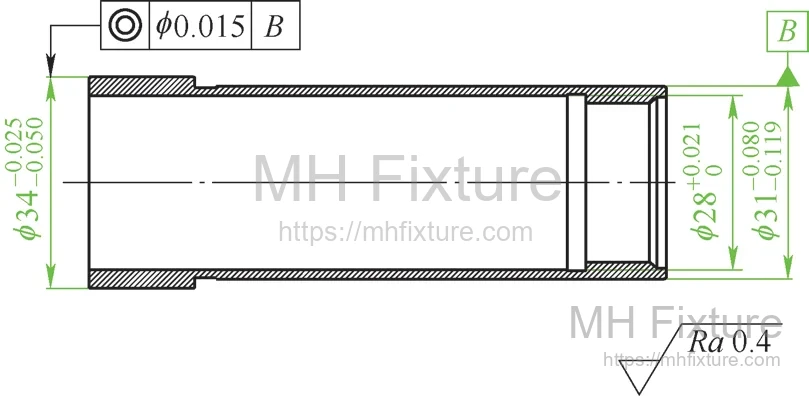
Из-за низкой конструктивной жесткости деталь крайне чувствительна к внешним силам. Основными механизмами деформации являются:
- Деформация зажима: Упругая деформация, вызванная радиальным давлением патрона.
- Тепловая деформация: Расширение вследствие аккумуляции тепла в тонких стенках при шлифовании.
- Вибрация при обработке: Нестабильность, вызванная контактом со шлифовальным кругом.
2. Оптимизация процесса: Внутреннее шлифование
Первым этапом является шлифование внутреннего отверстия. Стандартные 3-кулачковые самоцентрирующиеся патроны непригодны, так как точечное давление деформирует тонкую стенку, придавая ей форму «треугольника» (огранка), что приводит к отклонению от круглости.
Решением является переход на систему мягких кулачков с полным охватом (Full-Contact Soft Jaws).
2.1 Ограничения использования разрезных втулок
Распространенный метод использования толстостенной разрезной втулки имеет недостатки:
- Пережим: Усилие зажима передается через втулку на деталь, вызывая деформацию.
- Проскальзывание: При увеличении подачи деталь может провернуться внутри втулки, что ухудшает точность и безопасность.
2.2 Решение: Расточка мягких кулачков
Оптимальный метод включает модификацию стандартного патрона:
- Изготовление: Наварка сегментов из мягкой стали или меди на стандартные кулачки.
- Предварительный натяг: Сведение патрона до состояния минимального диаметра зажима.
- Расточка по месту: Растачивание мягких кулачков точно под наружный диаметр поршня.
- Результат: Создается зона контакта почти 360 градусов. Радиальная сила распределяется равномерно, исключая деформацию при внутреннем шлифовании.
3. Оптимизация процесса: Наружное шлифование
Для последующего шлифования наружного диаметра приоритетом является обеспечение концентричности относительно обработанного отверстия. Рекомендуется использовать коническую оправку (на основе конуса Морзе).
3.1 Параметры оправки
- Качество поверхности: Шероховатость Ra < 0,4 мкм, круглость < 0,03 мкм.
- Размеры: Больший диаметр конуса рассчитывается исходя из диаметра отверстия поршня плюс допустимое упругое расширение.
3.2 Управление натягом и расширением
Критическим параметром является величина расширения — увеличение наружного диаметра детали из-за натяга при посадке на оправку. Сила натяга должна быть достаточной для создания момента трения, превышающего момент резания, но не вызывать пластическую деформацию.
Методика измерения:
- Исходное состояние: Надеть деталь на оправку до легкого сопротивления. Измерить исходный наружный диаметр (среднее из 3 измерений).
- Рабочее состояние: Приложить осевое усилие для посадки оправки. Измерить диаметр после расширения.
- Расчет: Разница значений определяет величину расширения. Эти данные используются для корректировки размера при шлифовании. После снятия с оправки деталь «пружинит» обратно в заданный допуск.
4. Выбор абразива: Характеристики шлифовального круга
Для нержавеющих сталей (например, 1Cr17Ni2, аналог 14Х17Н2) выбор круга критичен. Эти материалы обладают высокой вязкостью и плохой теплопроводностью.
- Электрокорунд белый (WA/25А): Не рекомендуется. Быстрый износ зерен приводит к потере геометрии круга и появлению конусности или бочкообразности отверстия.
- Микрокристаллический корунд: Не рекомендуется. Плохая самозатачиваемость вызывает рост сил резания и температуры.
- Рекомендуется: Зеленый карбид кремния (GC/64C):
- Свойства: Высокая твердость, хрупкость, острые режущие кромки и отличная теплопроводность.
- Преимущество: Эффективное микроразрушение (самозатачивание) зерен обеспечивает «холодное резание», минимизируя термические поводки тонкостенных деталей.
5. Режимы резания и контроль вибрации
Оптимальные параметры для минимизации нагрева:
- Скорость круга: 35–50 м/с.
- Частота вращения детали: 3500 ± 500 об/мин.
- Скорость резания: 60–100 м/мин.
При внутреннем шлифовании зона контакта велика, и риск перегрева высок. Обильная подача СОЖ обязательна.
6. Анализ данных: Расширение и деформация
Контроль глубины посадки на оправку балансирует силу удержания и деформацию. Данные для поршней моделей 7000-01A и 4002 (Таблицы 1 и 2 в оригинале) показывают, что для тонкостенной модели 4002 (стенка 3 мм) глубина посадки 22 мм вызывает деформацию 0,015 мм, что выбирает весь допуск.
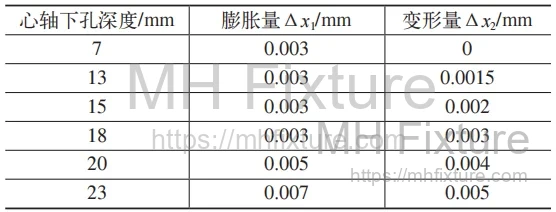

Рекомендация: Операторы должны выбирать среднюю глубину посадки (14-16 мм для модели 4002), чтобы обеспечить передачу крутящего момента без критической деформации.
7. Заключение
Достижение микронной точности на тонкостенных поршнях из нержавеющей стали требует системного подхода: использование мягких кулачков для внутренних операций, прецизионных конических оправок для наружных, а также кругов из зеленого карбида кремния (GC). Это гарантирует стабильность соосности и цилиндричности в серийном производстве.