Strategi Penggerindaan Presisi Piston Stainless Steel Dinding Tipis: Mengontrol Deformasi dan Koaksialitas
Piston baja tahan karat berdinding tipis rentan terhadap deformasi selama proses penggerindaan presisi. Artikel ini membahas strategi teknis menggunakan soft jaw kontak penuh dan mandrel tirus untuk menghilangkan distorsi termal dan penjepitan, memastikan koaksialitas tetap dalam toleransi 0,015mm.
Komponen poros dan piston berdinding tipis, terutama yang terbuat dari baja tahan karat (stainless steel), menghadirkan tantangan besar dalam penggerindaan presisi. Masalah utamanya adalah kekakuan radial yang rendah, yang menyebabkan komponen mudah mengalami deformasi geometri akibat gaya penjepitan, ekspansi termal, dan tegangan sisa.
Artikel ini menganalisis teknik proses untuk mengatasi masalah tersebut. Melalui desain fixture khusus, pemilihan abrasif yang tepat, dan kontrol ketat pada interference fit mandrel, manufaktur dapat mencapai standar silindrisitas dan koaksialitas yang ketat.
1. Tantangan Teknis: Kekakuan Struktur dan Toleransi
Komponen yang dianalisis adalah Piston Model 4002. Seperti terlihat pada Gambar 1, komponen ini memiliki ketebalan dinding minimum hanya 1,5 mm. Spesifikasi teknik menuntut presisi tinggi, khususnya toleransi koaksialitas antara lubang dalam (ID) dan diameter luar (OD) ≤ 0,015 mm.
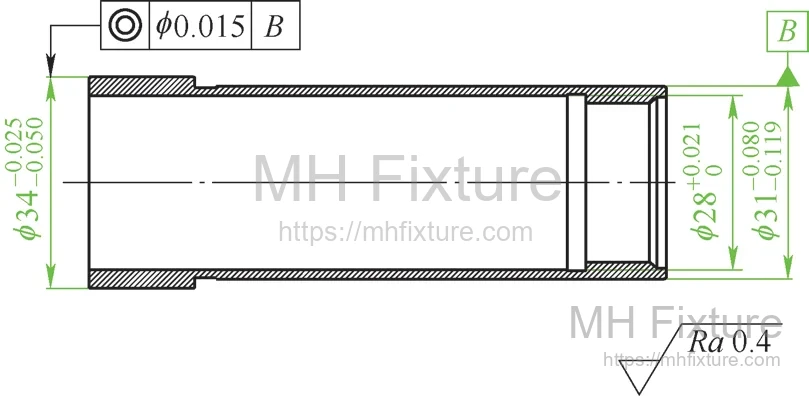
Akibat kekakuan struktur yang rendah, deformasi terutama didorong oleh tiga faktor:
- Deformasi Penjepitan: Deformasi elastis akibat tekanan chuck radial.
- Distorsi Termal: Pemuaian akibat akumulasi panas penggerindaan pada dinding tipis.
- Getaran Proses: Ketidakstabilan yang disebabkan oleh antarmuka roda gerinda.
2. Optimasi Proses: Strategi Penggerindaan Dalam (Internal)
Tahap pertama adalah penggerindaan lubang dalam. Chuck rahang tiga standar tidak cocok karena tekanan titik kontak akan mendistorsi dinding tipis menjadi bentuk "segitiga" (tri-lobed).
Solusinya adalah menggunakan sistem Rahang Lunak Kontak Penuh (Full-Contact Soft Jaws).
2.1 Keterbatasan Sleeve Bushing
Metode umum menggunakan bushing belah berdinding tebal memiliki kelemahan:
- Terlalu kencang: Meneruskan deformasi ke benda kerja.
- Terlalu longgar: Benda kerja dapat selip (berputar di dalam bushing) saat feed penggerindaan meningkat, merusak kebulatan.
2.2 Solusi: Rahang Lunak yang Dibubut (Boring)
Metode terbaik adalah memodifikasi chuck standar:
- Fabrikasi: Las segmen baja lunak atau tembaga pada rahang induk.
- Pre-loading: Kencangkan chuck ke diameter penjepitan minimum.
- In-situ Boring: Bubut rahang lunak sesuai ukuran OD piston yang tepat.
- Hasil: Menciptakan area kontak hampir 360 derajat. Gaya radial terdistribusi merata, menghilangkan deformasi radial secara efektif.
3. Optimasi Proses: Strategi Penggerindaan Luar (External)
Untuk penggerindaan OD selanjutnya, prioritasnya adalah menjaga konsentrisitas dengan lubang yang telah digerinda. Disarankan menggunakan Mandrel Tirus (prinsip Morse taper).
3.1 Parameter Desain Mandrel
- Kualitas Permukaan: Mandrel harus digerinda hingga Ra < 0,4μm dengan kebulatan < 0,03μm.
- Ukuran: Diameter mayor bagian tirus dihitung berdasarkan diameter lubang piston ditambah batas ekspansi elastis.
3.2 Manajemen Interference Fit
Variabel kritisnya adalah Kuantitas Ekspansi—peningkatan OD benda kerja akibat suai sesak (interference fit) dengan mandrel. Gaya gesek harus cukup kuat untuk menahan torsi gerinda, namun tetap dalam batas elastis.
Prosedur Pengukuran Standar:
- Posisi Awal: Pasang komponen pada mandrel hingga terasa hambatan ringan. Ukur OD awal.
- Posisi Terjepit: Berikan gaya aksial untuk mendudukkan mandrel. Ukur OD yang telah memuai.
- Perhitungan: Selisihnya adalah Kuantitas Ekspansi. Data ini digunakan untuk mengimbangi dimensi target penggerindaan. Setelah dilepas dari mandrel, komponen akan kembali ke dimensi toleransi yang benar.
4. Pemilihan Roda Gerinda (Abrasive)
Untuk stainless steel grade khusus (misalnya 1Cr17Ni2), pemilihan roda sangat penting.
- White Fused Alumina (WA): Tidak disarankan. Butiran terlalu cepat aus, menyebabkan roda kehilangan geometri (menjadi tirus).
- Microcrystalline Corundum: Tidak disarankan. Butiran tidak mudah menajamkan diri, menyebabkan panas berlebih.
- Rekomendasi: Green Silicon Carbide (GC):
- Sifat: Kekerasan tinggi, rapuh, tajam, dan konduktivitas termal sangat baik.
- Keunggulan: Butiran abrasif memecah diri (self-sharpening) secara efisien, menjaga pemotongan tetap dingin (cool cutting). Ini meminimalkan input panas dan menjaga stabilitas dimensi piston dinding tipis.
5. Parameter Pemesinan
Untuk meminimalkan distorsi termal:
- Kecepatan Permukaan Roda: 35–50 m/s.
- Kecepatan Spindel Benda Kerja: 3500 ± 500 r/min.
Aliran cairan pendingin (coolant) yang cukup sangat wajib untuk mencegah pemuaian termal.
6. Analisis Data: Ekspansi vs Deformasi
Mengontrol kedalaman penyisipan mandrel adalah kunci. Berdasarkan data teknis (Tabel 1 & 2), untuk Model 4002 (dinding 3mm), kedalaman penyisipan 22mm menyebabkan deformasi 0,015mm, yang menghabiskan seluruh toleransi.
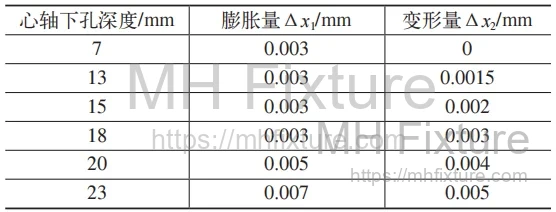

Praktik Terbaik: Operator harus memilih kedalaman penyisipan menengah (misalnya 14-16mm untuk Model 4002) untuk menyeimbangkan daya cengkeram dan meminimalkan kesalahan elastis.
7. Kesimpulan
Mencapai presisi mikron pada piston stainless steel dinding tipis memerlukan pendekatan rekayasa holistik. Dengan beralih ke soft jaw kontak penuh dan menggunakan mandrel tirus presisi, manufaktur dapat menstabilkan geometri benda kerja. Penggunaan abrasif Green Silicon Carbide (GC) semakin menjamin kontrol termal yang optimal.