กลยุทธ์การเจียระไนลูกสูบสแตนเลสผนังบาง: การควบคุมการเสียรูปและค่าความร่วมศูนย์
ชิ้นส่วนลูกสูบผนังบางสแตนเลสมักเจอปัญหาการเสียรูปในงานเจียระไน บทความนี้เจาะลึกเทคนิคการใช้ "ปากจับฟันนิ่มแบบสัมผัสเต็มหน้า" และ "แมนเดรลเรียว" เพื่อควบคุมความเที่ยงตรง พร้อมเทคนิคการเลือกหินเจียรที่ช่วยให้คุมค่าความร่วมศูนย์ (Coaxiality) ได้ภายใน 0.015 มม.
ชิ้นส่วนเพลาและลูกสูบผนังบาง โดยเฉพาะที่ทำจากสแตนเลส ถือเป็นงานปราบเซียนในกระบวนการเจียระไน (Grinding) ความท้าทายหลักคือความแข็งเกร็ง (Rigidity) ต่ำ ทำให้ชิ้นงานเสียรูปได้ง่ายจากแรงบีบของหัวจับ ความร้อนสะสม และแรงสั่นสะเทือน
บทความนี้วิเคราะห์กระบวนการทางวิศวกรรมเพื่อแก้ปัญหาดังกล่าว ด้วยการออกแบบอุปกรณ์จับยึด (Fixture) แบบสั่งทำพิเศษ และการเลือกใช้หินเจียรที่เหมาะสม เพื่อให้ได้ค่าความกลม (Roundness) และค่าความร่วมศูนย์ (Coaxiality) ตามมาตรฐานอุตสาหกรรม
1. ความท้าทายทางวิศวกรรม
กรณีศึกษาในครั้งนี้คือ ลูกสูบรุ่น 4002 ดังแสดงในภาพที่ 1 ชิ้นส่วนนี้มีความหนาผนังบางที่สุดเพียง 1.5 มม. สเปกงานระบุค่าความละเอียดสูงมาก โดยเฉพาะค่าความร่วมศูนย์ระหว่างรูในและผิววงนอก (OD) ต้อง ≤ 0.015 มม.
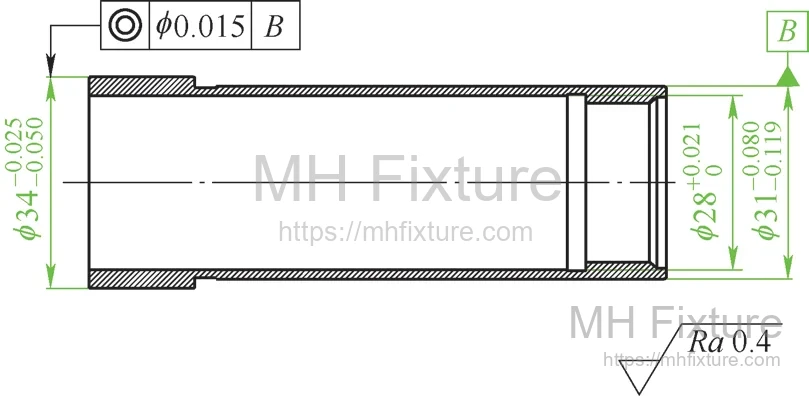
ด้วยโครงสร้างที่บอบบาง ปัจจัยหลักที่ทำให้งานเสียรูปคือ:
- การเสียรูปจากการจับยึด: แรงบีบจากหัวจับสามจับทั่วไป
- การเสียรูปจากความร้อน: การขยายตัวเนื่องจากความร้อนสะสมในผนังบาง
- การสั่นสะเทือน: ความไม่เสถียรระหว่างหินเจียรสัมผัสงาน
2. การปรับปรุงกระบวนการ: การเจียระไนรูใน
ขั้นตอนแรกคือการเจียระไนรูใน หัวจับสามจับ (3-jaw chuck) แบบมาตรฐานไม่สามารถใช้ได้ เพราะแรงกดเป็นจุดจะบีบให้งานบิดเบี้ยวเป็นรูปสามเหลี่ยม (Tri-lobed)
ทางออกคือการใช้ระบบ ปากจับฟันนิ่มแบบสัมผัสเต็มหน้า (Full-Contact Soft Jaws)
2.1 ข้อจำกัดของการใช้ปลอกสวม (Sleeve)
วิธีเดิมที่ใช้ปลอกเหล็กสวมประคองชิ้นงานมักไม่ได้ผลดี:
- ถ้าแน่นไป: แรงบีบส่งผ่านปลอกไปทำให้งานเบี้ยว
- ถ้าหลวมไป: ชิ้นงานจะหมุนฟรีในปลอกเมื่อเพิ่ม Feed การเจียร ทำให้เสียค่าความกลมและอาจเกิดอุบัติเหตุ
2.2 วิธีแก้ไข: ปากจับฟันนิ่มคว้านรู
วิธีที่ดีที่สุดคือการดัดแปลงหัวจับมาตรฐาน:
- เชื่อมพอก: เชื่อมเหล็กละมุนหรือทองแดงที่ปากจับ
- Pre-load: ขันหัวจับเข้าหากันจนสุดระยะ
- คว้าน (Boring): คว้านปากจับให้ได้ขนาดเท่ากับวงนอกของลูกสูบพอดี
- ผลลัพธ์: เกิดพื้นที่สัมผัสเกือบ 360 องศา แรงบีบกระจายสม่ำเสมอ ช่วยลดการเสียรูปในแนวรัศมีได้อย่างสมบูรณ์
3. การปรับปรุงกระบวนการ: การเจียระไนผิววงนอก
สำหรับงานเจียรวงนอก หัวใจสำคัญคือการรักษาศูนย์กลางให้ตรงกับรูในที่เจียรเสร็จแล้ว แนะนำให้ใช้ แกนเพลาเรียว (Tapered Mandrel) ที่ใช้หลักการเรียวแบบมอร์ส (Morse Taper)
3.1 การออกแบบแมนเดรล
- ผิวสำเร็จ: ผิวแมนเดรลต้องมีค่า Ra < 0.4μm และความกลม < 0.03μm
- ขนาด: ขนาดโตสุดของส่วนเรียวต้องคำนวณจากขนาดรูในลูกสูบ บวกกับระยะขยายตัวที่ยอมรับได้
3.2 การจัดการระยะสวมอัด (Interference Fit)
ตัวแปรสำคัญคือ ปริมาณการขยายตัว ของชิ้นงานเมื่อสวมอัดกับแมนเดรล แรงอัดต้องมากพอที่จะเกิดแรงเสียดทานต้านแรงเจียร แต่ต้องไม่มากจนงานเสียรูปถาวร
ขั้นตอนการวัดมาตรฐาน:
- วัดก่อนสวม: สวมงานเข้าแมนเดรลแค่พอตึงมือ วัดขนาดวงนอก (เฉลี่ย 3 จุด)
- วัดหลังสวมอัด: ตอกแมนเดรลให้แน่น วัดขนาดวงนอกที่ขยายขึ้น
- คำนวณ: ผลต่างคือ ปริมาณการขยายตัว ค่านี้จะใช้ชดเชยขนาดเป้าหมายในการเจียร เมื่อถอดงานออก ขนาดจะคืนตัวกลับมาอยู่ในพิกัดความเผื่อ (Tolerance) ที่ต้องการ
4. การเลือกหินเจียร (Abrasive Selection)
สำหรับสแตนเลสเกรดพิเศษ (เช่น 1Cr17Ni2) การเลือกหินเจียรผิดจะทำให้งานเสียหาย
- White Alumina (WA): ไม่แนะนำ เม็ดทรายสึกเร็วเกินไป ทำให้หินเสียทรง งานจะเป็นเทเปอร์หรือบวมกลาง
- Microcrystalline Corundum: ไม่แนะนำ คมตัดไม่แตกตัว ทำให้เกิดความร้อนสูง งานบิดเบี้ยว
- แนะนำ: ซิลิกอนคาร์ไบด์เขียว (Green Silicon Carbide - GC):
- คุณสมบัติ: แข็ง เปราะ คม และระบายความร้อนได้ดีเยี่ยม
- ข้อดี: เม็ดทรายแตกตัว (Self-sharpening) ได้ดี ทำให้เกิด "การเจียรเย็น" (Cool cutting) ลดแรงกดและความร้อนสะสม ช่วยรักษามิติของลูกสูบผนังบาง
5. พารามิเตอร์การเจียร (Machining Parameters)
- ความเร็วรอบหินเจียร: 35–50 m/s
- ความเร็วรอบชิ้นงาน: 3500 ± 500 r/min
- ความเร็วตัด: 60–100 m/min
ต้องหล่อเย็นด้วยน้ำมันหล่อเย็นปริมาณมาก เพื่อป้องกันการขยายตัวจากความร้อน โดยเฉพาะการเจียรรูในที่มีพื้นที่สัมผัสมาก
6. บทวิเคราะห์: การขยายตัว vs การเสียรูป
จากข้อมูลการทดสอบ (ตามตารางที่ 1 และ 2 ในต้นฉบับ) พบว่าในรุ่น 4002 (ผนังหนา 3 มม.) หากสวมแมนเดรลลึกถึง 22 มม. จะเกิดการขยายตัวถึง 0.015 มม. ซึ่งกินค่า Tolerance ทั้งหมด
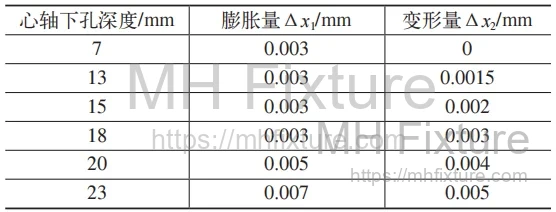

คำแนะนำ: ผู้ปฏิบัติงานควรเลือกความลึกในการสวมช่วงกลางๆ (เช่น 14-16 มม.) เพื่อสมดุลระหว่างแรงยึดเกาะและความแม่นยำของขนาด
7. บทสรุป
การเจียระไนลูกสูบสแตนเลสผนังบางระดับไมครอน ต้องใช้แนวทางวิศวกรรมแบบองค์รวม การเปลี่ยนมาใช้ ปากจับฟันนิ่ม และ แมนเดรลเรียว ช่วยล็อคทรงชิ้นงานให้นิ่ง ผสานกับการใช้หินเจียร GC จะช่วยให้โรงงานสามารถผลิตงานที่มีค่าความร่วมศูนย์แม่นยำและลดของเสียได้อย่างยั่งยืน