Chiến lược Mài Chính xác Piston Thép không gỉ Thành mỏng: Kiểm soát Biến dạng và Độ đồng trục
Piston thép không gỉ thành mỏng rất dễ bị biến dạng trong quá trình mài chính xác. Bài viết kỹ thuật này trình bày chiến lược kiểm soát quy trình sử dụng chấu mềm tiếp xúc toàn diện và trục tâm côn để đảm bảo độ ổn định hình học. Giải pháp tối ưu giúp đạt độ đồng trục trong vòng 0.015mm.
Các chi tiết dạng trục và piston thành mỏng, đặc biệt là loại làm từ thép không gỉ, đặt ra thách thức lớn trong gia công mài chính xác. Vấn đề chính nằm ở độ cứng vững hướng kính thấp, khiến chi tiết dễ bị biến dạng hình học do lực kẹp, giãn nở nhiệt và ứng suất dư.
Bài viết này phân tích quy trình kỹ thuật để khắc phục các vấn đề trên. Thông qua thiết kế đồ gá tùy chỉnh, tối ưu hóa lựa chọn đá mài và kiểm soát chặt chẽ mối lắp ghép có độ dôi trên trục tâm, nhà sản xuất có thể đạt được các tiêu chuẩn khắt khe về độ trụ, độ tròn và độ đồng trục.
1. Thách thức Kỹ thuật: Độ cứng vững và Dung sai
Đối tượng phân tích là Piston Model 4002. Như minh họa trong Hình 1, chi tiết này có chiều dày thành mỏng nhất chỉ 1.5mm. Yêu cầu kỹ thuật đòi hỏi độ chính xác cao, cụ thể là dung sai độ đồng trục giữa lỗ trong và đường kính ngoài (OD) phải ≤ 0.015mm.
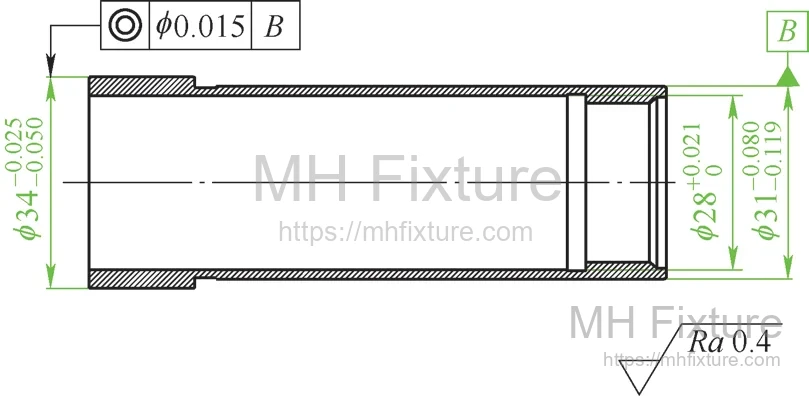
Do độ cứng vững kết cấu thấp, cơ chế biến dạng chủ yếu do ba yếu tố:
- Biến dạng do kẹp: Biến dạng đàn hồi do áp lực mâm cặp hướng kính.
- Biến dạng nhiệt: Giãn nở do tích tụ nhiệt mài trên thành mỏng.
- Rung động gia công: Sự không ổn định do giao diện tiếp xúc với đá mài.
2. Tối ưu hóa Quy trình: Chiến lược Mài Lỗ trong
Giai đoạn đầu tiên là mài lỗ trong. Mâm cặp 3 chấu tự định tâm tiêu chuẩn không phù hợp vì áp lực điểm sẽ làm méo thành mỏng thành hình "tam giác" (tri-lobed).
Giải pháp là nâng cấp phương pháp kẹp sang hệ thống Chấu mềm Tiếp xúc Toàn diện (Full-Contact Soft Jaws).
2.1 Hạn chế của Bạc lót (Sleeve Bushing)
Phương pháp dùng bạc lót xẻ rãnh thường không hiệu quả:
- Kẹp quá chặt: Truyền biến dạng qua bạc lót vào chi tiết.
- Kẹp quá lỏng: Chi tiết bị trượt (xoay bên trong bạc lót) khi tăng lượng ăn dao, dẫn đến sai số độ tròn.
2.2 Giải pháp: Doa Chấu mềm tại chỗ
Phương pháp tối ưu bao gồm việc sửa đổi mâm cặp tiêu chuẩn:
- Chế tạo: Hàn các phân đoạn thép mềm hoặc đồng vào chấu kẹp.
- Tạo tải trọng trước: Siết mâm cặp đến trạng thái đường kính kẹp nhỏ nhất.
- Doa định hình: Doa chấu mềm theo đúng kích thước đường kính ngoài của piston.
- Kết quả: Tạo ra vùng tiếp xúc gần 360 độ. Lực hướng kính được phân bố đều, loại bỏ biến dạng hướng kính trong quá trình mài.
3. Tối ưu hóa Quy trình: Chiến lược Mài Ngoài (OD)
Đối với nguyên công mài ngoài sau đó, ưu tiên là duy trì độ đồng tâm với lỗ đã mài. Khuyến nghị sử dụng Trục tâm côn (dựa trên nguyên lý côn Morse).
3.1 Thông số Thiết kế Trục tâm
- Chất lượng bề mặt: Trục tâm phải được mài đạt Ra < 0.4μm và độ tròn < 0.03μm.
- Kích thước: Đường kính lớn của phần côn được tính toán dựa trên đường kính lỗ piston cộng với giới hạn giãn nở đàn hồi.
3.2 Quản lý Lắp ghép có độ dôi và Độ giãn nở
Biến số quan trọng là Lượng giãn nở — sự gia tăng đường kính ngoài của chi tiết do lắp chặt với trục tâm. Lực lắp chặt phải đủ lớn để tạo ma sát thắng mô-men xoắn khi mài, nhưng đủ nhỏ để giữ biến dạng trong giới hạn đàn hồi.
Quy trình Đo lường Tiêu chuẩn:
- Vị trí ban đầu: Đặt chi tiết lên trục tâm đến khi cảm thấy lực cản nhẹ. Đo đường kính ngoài ban đầu.
- Vị trí kẹp chặt: Tác dụng lực dọc trục để đóng chặt trục tâm. Đo đường kính ngoài sau khi giãn nở.
- Tính toán: Sự chênh lệch chính là Lượng giãn nở. Dữ liệu này dùng để bù trừ kích thước mài mục tiêu. Khi tháo khỏi trục tâm, chi tiết sẽ đàn hồi trở lại kích thước dung sai chính xác.
4. Lựa chọn Đá mài (Abrasive Selection)
Đối với thép không gỉ đặc biệt (ví dụ: 1Cr17Ni2), việc chọn đá mài rất quan trọng.
- Corundum trắng (WA): Không khuyến nghị. Hạt mài mòn quá nhanh, làm đá mất hình dáng hình học.
- Microcrystalline Corundum: Không khuyến nghị. Hạt mài khó tự làm sắc, sinh nhiệt lớn.
- Khuyên dùng: Cacbua Silic Xanh (Green Silicon Carbide - GC):
- Đặc tính: Độ cứng cao, giòn, cạnh sắc và dẫn nhiệt cực tốt.
- Ưu điểm: Hạt mài tự vỡ (tự làm sắc) hiệu quả, duy trì quá trình "cắt nguội" (cool cutting). Điều này giảm thiểu lực pháp tuyến và nhiệt lượng, bảo toàn độ ổn định kích thước của piston thành mỏng.
5. Thông số Gia công và Kiểm soát Rung động
Để giảm thiểu biến dạng nhiệt:
- Vận tốc đá mài: 35–50 m/s.
- Tốc độ trục chính chi tiết: 3500 ± 500 vòng/phút.
Bắt buộc phải tưới dung dịch làm mát (coolant) đầy đủ để ngăn ngừa giãn nở nhiệt.
6. Phân tích Dữ liệu: Giãn nở vs Biến dạng
Kiểm soát chiều sâu lắp trục tâm là chìa khóa. Theo dữ liệu kỹ thuật (Bảng 1 & 2), đối với Model 4002 (thành dày 3mm), chiều sâu lắp 22mm gây ra biến dạng 0.015mm, chiếm toàn bộ dung sai cho phép.
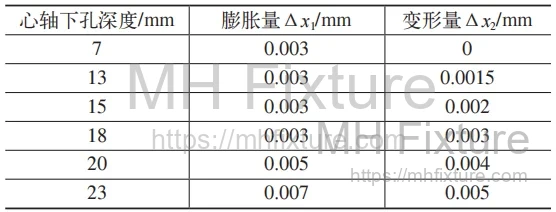

Thực hành tốt nhất: Người vận hành nên chọn chiều sâu lắp trung bình (ví dụ: 14-16mm cho Model 4002) để cân bằng giữa lực giữ và giảm thiểu sai số đàn hồi.
7. Kết luận
Để đạt độ chính xác cấp micron trên piston thép không gỉ thành mỏng, cần áp dụng giải pháp kỹ thuật tổng thể. Bằng cách chuyển sang chấu mềm tiếp xúc toàn diện cho nguyên công trong và sử dụng trục tâm côn chính xác cho nguyên công ngoài, nhà sản xuất có thể ổn định hình học chi tiết. Việc sử dụng đá mài GC đảm bảo kiểm soát nhiệt tối ưu, giúp đạt chỉ tiêu độ đồng trục và độ trụ trong sản xuất hàng loạt.