不锈钢薄壁活塞精密磨削策略:变形控制与同轴度保证
不锈钢薄壁活塞因径向刚性差,在精密磨削中极易发生变形。本文详细解析了一套基于“全包式软爪”与“锥度心轴”的工艺控制策略,配合绿碳化硅砂轮的应用,有效消除了热变形与夹紧变形,确保同轴度稳定控制在 0.015mm 以内。
对于不锈钢材质的薄壁轴类及活塞类零件,精密磨削一直是一项极具挑战的工艺。由于零件径向刚性低,在加工过程中极易受到夹紧力、切削热及残余应力的影响而产生几何变形。
本文针对这一工程痛点进行深度工艺分析,通过定制化工装夹具设计、优化磨料选型以及严格的心轴过盈配合控制,帮助制造企业实现严格的圆柱度、圆度及同轴度标准。
1. 工程挑战:结构刚性与精度公差
本次工艺分析的对象为 4002型活塞。如图1所示,该零件最薄处壁厚仅为 1.5mm。工程图纸对精度要求极高,特别是内孔与外圆(OD)的同轴度公差要求 ≤ 0.015mm。
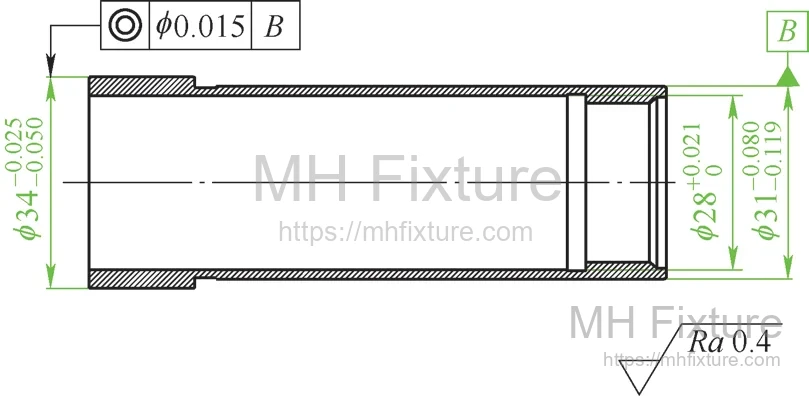
由于结构刚性差,工件对外部受力极其敏感。导致变形的主要机制包括:
- 夹紧变形: 径向卡盘压力导致的弹性变形。
- 热变形: 磨削热在薄壁区域积聚导致的热膨胀。
- 加工振动: 磨削界面不稳定引起的振颤。
2. 工艺优化:内圆磨削策略
加工的第一阶段是内孔磨削。传统的三爪自定心卡盘并不适用,因为点接触压力会将薄壁零件挤压成“三棱形”(Tri-lobed)变形,导致加工后圆度超差。
为解决这一问题,必须升级夹紧方式,采用全包式软爪系统。
2.1 传统衬套夹紧的局限性
一种常见的折中方案是在工件外部加装厚壁开口衬套(Split bushing)。这种方法在精密磨削中存在显著缺陷:
- 过紧: 夹紧力通过衬套传递给工件,依然会导致变形。
- 过松: 随着磨削进给力增加,工件可能在衬套内发生打滑(相对转动),不仅影响圆度,还可能因工件轴向脱出而引发安全事故。
2.2 解决方案:定制镗削软爪
最佳方案是对标准自定心卡盘进行改制:
- 焊接制作: 在标准卡爪内侧焊接软钢或铜制扇形块。
- 预加载: 将卡盘收紧至最小夹持直径状态。
- 在位镗削: 按照活塞外圆尺寸(减去磨削余量)精镗软爪内孔。
- 效果: 这种方法形成了接近360度的接触面。夹紧时,径向力均匀分布在工件圆周上,从而极大地消除了内圆磨削过程中的径向变形。
3. 工艺优化:外圆磨削策略
在随后的外圆磨削工序中,工艺重点转向保证外圆与基准内孔的同心度。推荐采用锥度心轴(利用莫氏锥度原理)作为定位与驱动工装。
3.1 心轴设计参数
- 表面质量: 心轴表面粗糙度需达到 Ra < 0.4μm,圆度 < 0.03μm。
- 尺寸确定: 锥体大端尺寸需根据活塞内径尺寸加上允许的弹性膨胀量进行计算。
3.2 过盈配合与膨胀量控制
此工序的关键变量是膨胀量——即工件因与心轴过盈配合而产生的外径增大量。过盈力必须足够大以产生大于磨削扭矩的摩擦力,同时又必须足够小以确保变形量在弹性范围内。
标准测量规程:
- 初始测量: 将工件轻套入心轴直至感到微弱阻力,测量此时的工件外径(取3次平均值)。
- 装夹测量: 施加轴向力将心轴敲入到位(形成过盈配合),测量膨胀后的工件外径(取3次平均值)。
- 计算与补偿: 两者之差即为膨胀量。加工时需将此数值作为磨削目标尺寸的补偿值。当工件从心轴卸下后,尺寸会“回弹”至图纸要求的公差范围内。
4. 磨具选型:砂轮规格
针对特定牌号的不锈钢(如 1Cr17Ni2, 00Cr13Ni8TiNbAl),砂轮的选择至关重要。这类材料具有高韧性、高强度且导热性差的特点。
- 白刚玉(WA):不推荐。 磨粒磨损过快,容易导致砂轮失去几何精度(产生锥度),进而造成内孔“鼓形”或外圆“鞍形”误差。
- 微晶刚玉(MA):不推荐。 虽然韧性好,但磨粒自锐性差。这会导致磨削力增大、磨削温度升高,加剧薄壁零件的热变形。
- 推荐方案:绿碳化硅(GC):
- 特性: 高硬度、高脆性、刃口锋利且导热性极佳。
- 优势: 磨粒微破碎(自锐)效率高,能保持“冷态切削”和锋利的切削性能。这能最大限度地减小法向磨削力和热输入,从而保持薄壁活塞的尺寸稳定性。
5. 加工参数与振动控制
为最大程度减少热变形,必须优化砂轮速度与工件速度的速比关系。
- 砂轮线速度: 35–50 m/s
- 工件主轴转速: 3500 ± 500 r/min
- 切削速度(工件线速度): 60–100 m/min
热管理注意事项: 内圆磨削时,由于小直径砂轮与孔壁的接触弧长较长,热量积聚严重。如果主轴转速超出推荐范围,会引发振动并导致磨粒过早脱落。这将产生过量磨削热,导致尺寸不稳定及严重的几何误差(如锥度/鼓形)。加工过程中必须确保切削液流量充足,以防止切削区热膨胀。
6. 工艺数据分析:膨胀量与变形量
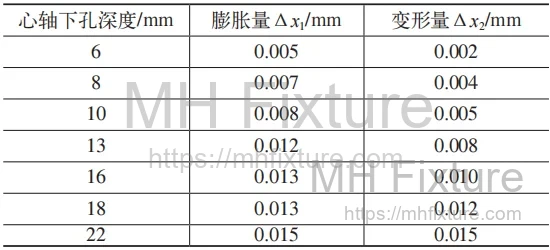
控制心轴的插入深度(下孔深度)是平衡“夹持力”与“几何变形”的关键。下表对比了两种活塞型号(7000-01A 和 4002)在不同心轴插入深度下的表现。
表1:膨胀量与变形量数据 - 活塞型号 7000-01A
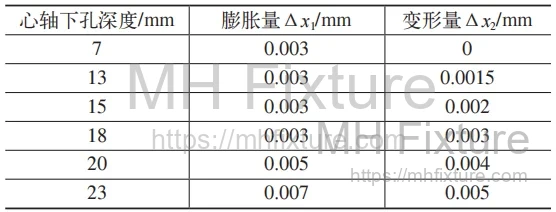
表2:膨胀量与变形量数据 - 活塞型号 4002
数据分析
- 型号 7000-01A: 由于壁厚较厚(4mm),变形相对可控。但若插入过浅(10mm),在117mm长的工件尾部可能出现打滑或振动,影响同轴度。
- 型号 4002: 由于壁厚仅3mm,该零件对变形极度敏感。在22mm插入深度下,变形量(0.015mm)已占满全部公差带。若在此深度加工,卸下心轴后零件极大概率因“椭圆回弹”而超差。
操作最佳实践: 操作人员应选择中间值的插入深度(例如针对4002型号选择 14-16mm)。这能平衡摩擦扭矩需求(防止零件打转/打滑)与最小化弹性膨胀误差的需求。
7. 结语
要实现不锈钢薄壁活塞的微米级精度加工,不能仅靠单一参数的调整,而需要系统的工程化解决方案。通过在内圆磨削中采用全包式软爪,在外圆磨削中应用精密锥度心轴并严格控制过盈量,制造企业可以有效稳定工件几何形态。
此外,正确选用绿碳化硅(GC)磨料并严格遵守速比规范,可确保热输入可控。这套系统的过程控制策略,是确保批量生产中同轴度和圆柱度稳定达标的关键。