液压夹具设计:3-2-1定位法则与加工变形控制
错误的夹紧力会导致加工变形和公差不稳定。本文深入解析3-2-1定位法则与液压夹具策略,旨在消除过定位(过约束)现象。通过合理配置夹紧与支撑元件,工艺工程师可在自动化生产中确保绝对稳定的尺寸精度。
关于精密工装夹具与智能制造的深度技术分享
错误的夹紧力会导致加工变形和公差不稳定。本文深入解析3-2-1定位法则与液压夹具策略,旨在消除过定位(过约束)现象。通过合理配置夹紧与支撑元件,工艺工程师可在自动化生产中确保绝对稳定的尺寸精度。
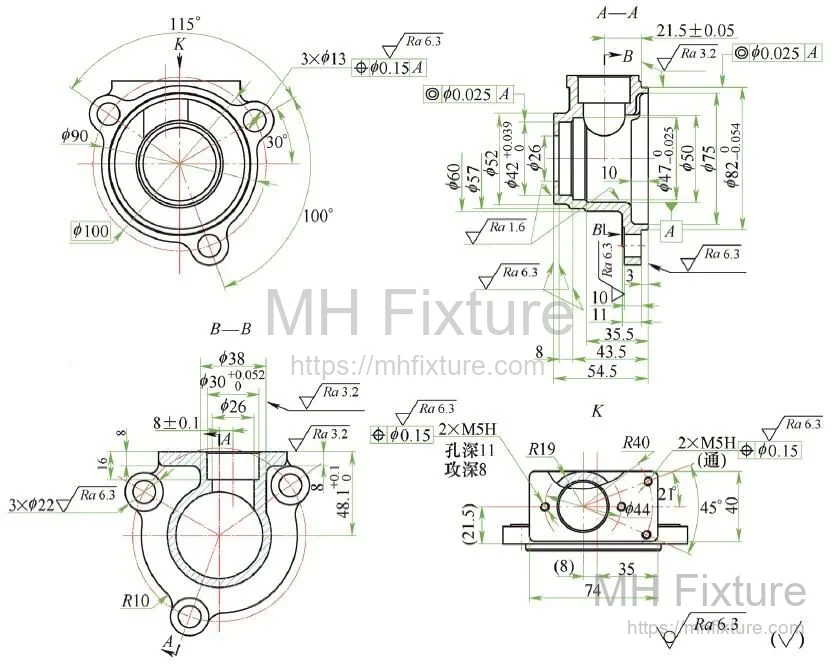
传统铣削端盖偏心孔的工艺往往效率低下且装夹繁琐。本文介绍了一种专用的卧式车床夹具,该夹具采用精准的多基准定位与动平衡配重设计,使偏心轴线与主轴回转轴线完美对齐。此设计可实现一次装夹完成车削与倒角,确保...
铸件的大批量加工往往因单工位装夹模式而面临效率瓶颈。本案例详细解析了一款20工位快换夹具的设计方案,该方案利用弹性压紧机构有效补偿了铸造公差。该解决方案显著减少了非切削时间,并确保了批量加工中的定位精度...

偏心类零件(如曲轴)的加工往往面临装夹不稳定、找正困难和效率低下的难题。本文深入解析了斜楔驱动系统与液压涨胎等先进的偏心夹具设计方案,旨在解决径向定位难题,显著缩短装夹时间并确保微米级的加工精度。
在CNC精密制造中,要实现稳定的公差控制,必须遵循严格的工装开发流程。本文概述了从GD&T分析、运动学设计到精密制造及最终CMM验证的完整工程流程。
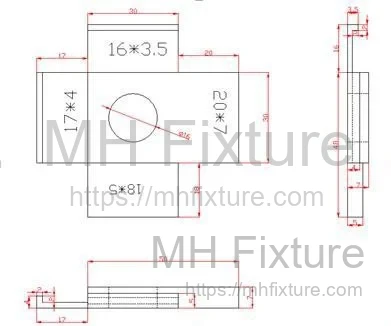
使用卡尺测量复杂的吸塑部件往往导致数据波动大、检测周期长。本案例分析介绍了一种专用于冰箱内胆的多功能“通止”阶梯检具设计。该方案在严格控制关键配合尺寸的同时,将单件检测时间缩短了75%。
开发加工中心专用夹具需要在高刚性与多面加工的可达性之间取得平衡。本技术指南涵盖了基准选择、夹紧机构设计及机床行程兼容性等关键策略,旨在确保工艺稳定性与加工精度。

拨叉等弱刚性零件在铣削加工中极易产生颤振,导致尺寸不稳定。本工程案例详解了一款高刚性夹具设计方案,通过心轴定位与可调辅助支撑的组合应用,有效消除了加工振动。该方案在重切削负荷下保障了工艺稳定性,杜绝了...
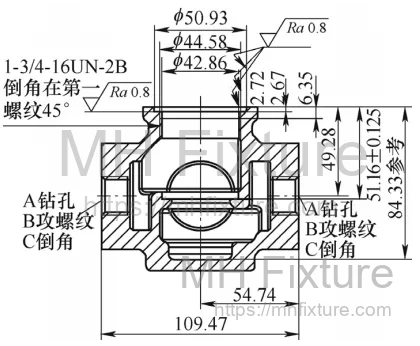
铸造异形件的加工往往因装夹复杂和工件变形而导致设备综合效率(OEE)低下。本工程案例深度解析了三种定制液压夹具设计方案——包括分体式型腔卡爪和防错(Poka-Yoke)机制,这些方案能显著缩短换型时间并确保工艺稳定...
焊装夹具是保障汽车与重工机械制造尺寸精度及结构完整性的关键装备。本指南深入解析夹具设计的核心工程原理,涵盖六点定位原则(3-2-1法则)、焊接热变形控制策略,以及针对弧焊与点焊工艺的材料选型方案。
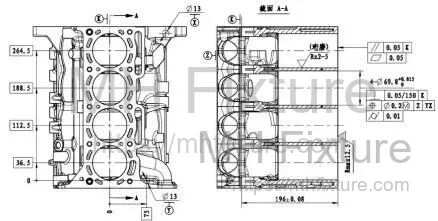
汽车发动机缸体的加工质量直接决定了整机性能,工艺稳定性至关重要。本文深入解析针对缸体顶面、缸孔及曲轴孔的精密加工控制策略,重点探讨**液压夹具**设计、基准管理及CBN刀具应用,以实现微米级几何公差控制。
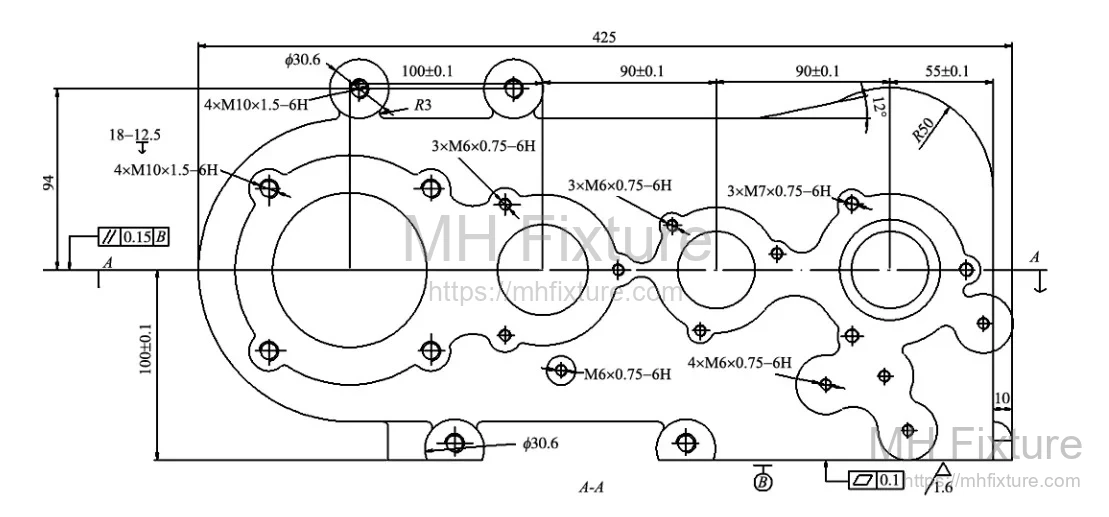
在立式加工中心(VMC)上加工复杂的变速箱箱体,通常面临同轴度难以保证和多面加工受限的挑战。本文详细介绍了一种专为HT200铸铁箱体定制的液压回转夹具设计方案。该方案通过实现180°自动分度,在一次装夹中完成双面...